

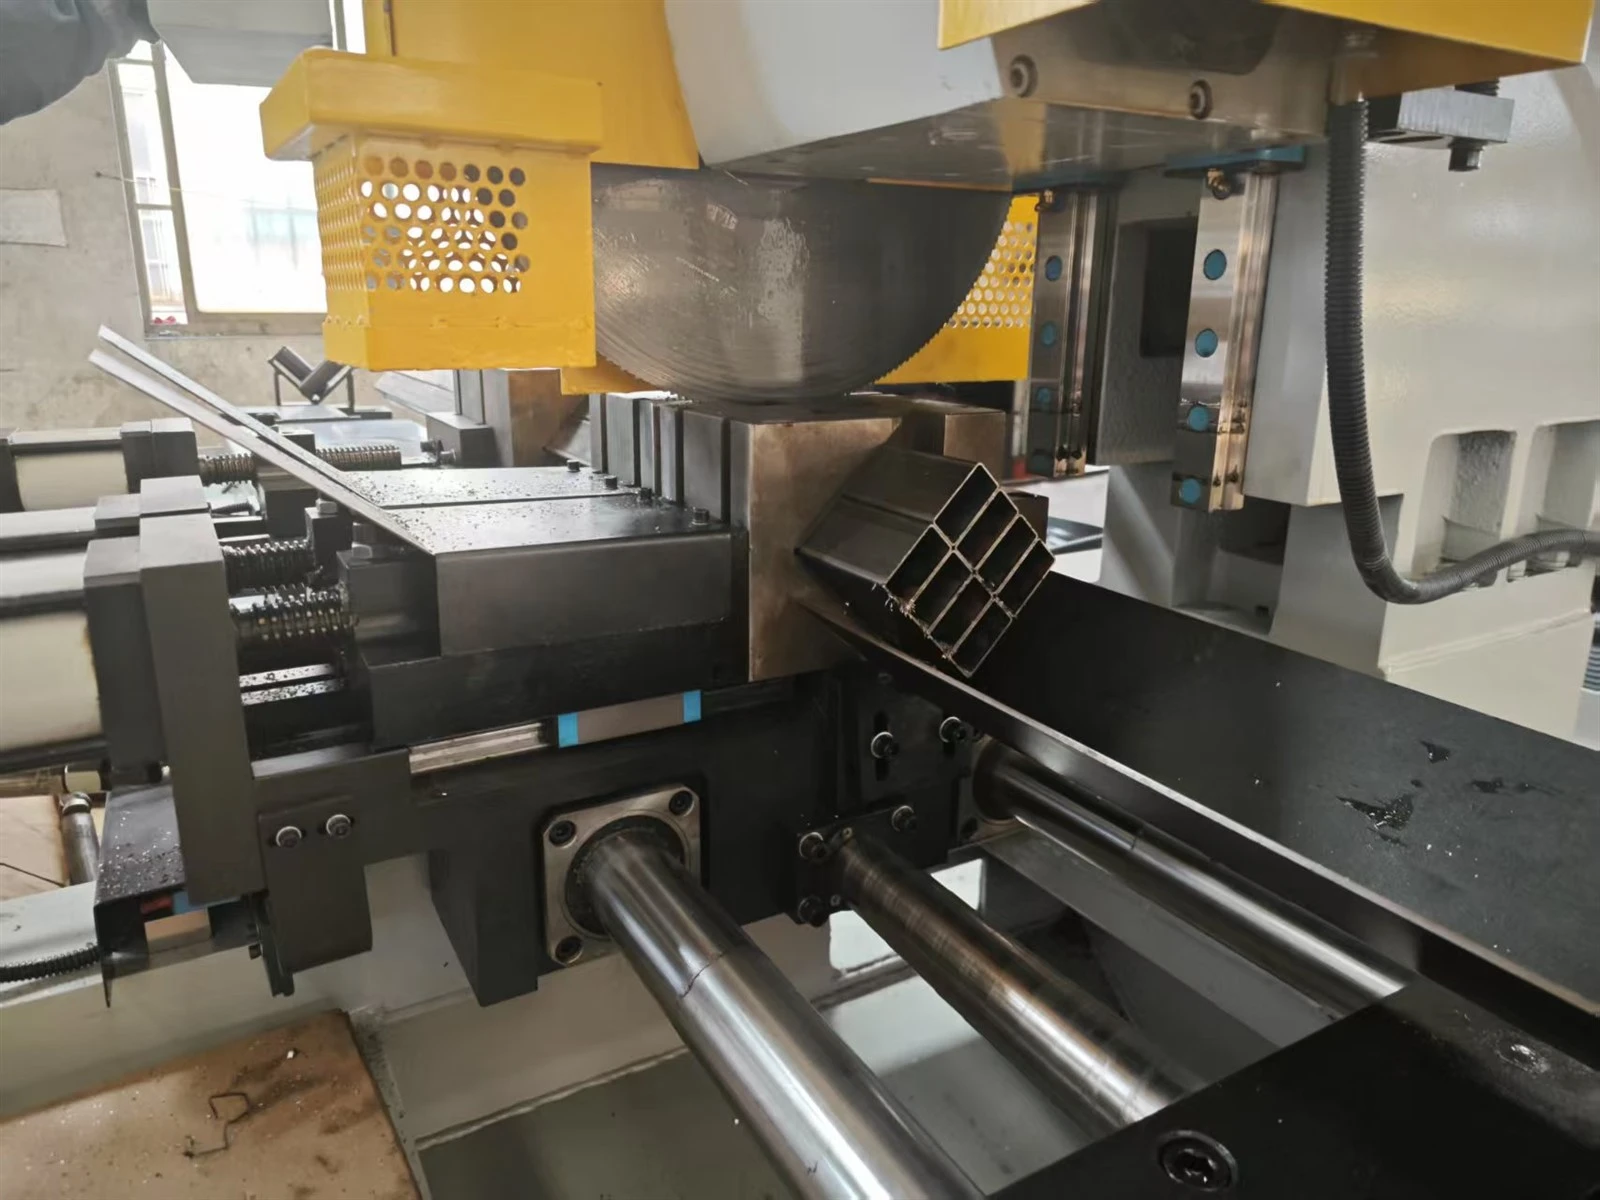
Pilnībā automātiskā padeves un cauruļu griešanas mašīna ir CNC ierīce, kas izmanto automātisku padeves mehānismu, lai transportētu garas caurules griešanas zonā un automātiski sagriež tās iepriekš iestatītā garumā. Tas kalpo kā neaizstājams augšējais procesa aprīkojums cauruļu apstrādes ražošanas līnijā, nodrošinot precīzi grieztas cauruļu sagataves turpmākajiem procesiem, piemēram, cauruļu liekšanai un cauruļu galu formēšanai.
barošanas mehānisms
Servomotors + lodveida skrūve: pašlaik šī ir galvenā augstas-precizitātes cauruļu griešanas iekārtu konfigurācija ar padeves precizitāti ± 0,05 mm vai pat augstāku. Precīzi darbina servomotors, rotācijas kustība tiek pārveidota lineārā kustībā caur lodveida skrūvi, virzot cauruli uz priekšu.
Padeves režīms ar dubulto piekaramo skavu: šī ir uzlabota barošanas tehnoloģija. Izmantojot divas mainīgas skavas (piekaramās skavas) un iespīlēšanas ierīci mašīnas galvas kastē, var panākt precīzu īpaši garu cauruļu padevi, un sākotnējo griešanas pozīciju var precīzi novietot, izmantojot indukcijas slēdzi, lai optimizētu atlikušo materiālu galviņu un astes apstrādi.
Cilindra padeve: parasti izmanto ekonomiskās cauruļu griešanas mašīnās, ar lielu padeves ātrumu, bet salīdzinoši zemu precizitāti salīdzinājumā ar servo, piemērots situācijām, kad garuma precizitāte nav nepieciešama.
Padeves garuma kontrole: kontrolējiet servomotora impulsa skaitu, izmantojot PLC vai CNC sistēmu, vai apvienojiet slēgtās-cilpas atgriezenisko saiti, piemēram, režģa lineālu un infrasarkano attāluma sensoru, lai precīzi kontrolētu padeves garumu un nodrošinātu griešanas izmēra konsekvenci.
Vadības sistēma: parasti tiek izmantots PLC ar skārienekrānu vai rūpniecisko datoru, ar lietotājam -draudzīgu interfeisu, kurā var saglabāt lielu skaitu apstrādes parametru, veikt zāģēšanas garuma, daudzuma, ātruma un citu parametru-iestatīšanu un reāllaika uzraudzību.


