


Mandrel cauruļu liekšanas mašīna
Mandrel cauruļu liekšanas mašīna
Stieņu cauruļu liekšanas iekārta ir izstrādāta, lai novērstu sienu retināšanu, saplacināšanu un grumbu veidošanos, apstrādājot plānas -sienu metāla caurules pie stingriem viduslīnijas rādiusiem (CLR). Novietojot elastīgu serdeņa spraudni tieši līkuma pieskares punktā, iekšējais atbalsts novērš konstrukcijas sabrukšanu plastiskās deformācijas laikā.
Struktūras integritāti nodrošina normalizēta mehanīta čuguna gulta un vairāku-asu CNC arhitektūra, kas veidota tā, lai izturētu nepārtrauktas maiņas darbības nerūsējošā tērauda, oglekļa tērauda, titāna un alumīnija ražošanā. Iekš-ražošanas procesos tiek izmantotas grīdas-tipa CNC urbjmašīnas rāmja apstrādei un termiskās spriedzes samazināšanai visos konstrukciju metinātajos veidos, nodrošinot ģeometrisko stingrību pie lielas-griezes momenta slodzes.
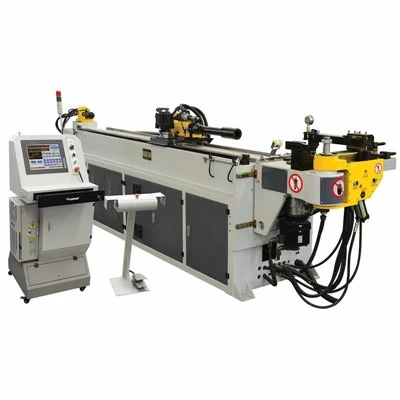


Vairāku-asu CNC sinhronizācija:
Slēgtas-cilpas servopiedziņas regulē karietes padevi (Y-ass), caurules rotāciju (B-ass) un lieces sviras rotāciju (C-ass), lai saglabātu leņķa atkārtojamību +/- 0.05 grādu robežās.
Programmējama serdeņa ekstrakcija:
HMI-vadāmā hidrauliskā vai pneimatiskā laika iestatīšana daļēji ievelk serdeņa spraudni pirms izliekuma pabeigšanas, novēršot iekšējās-sienas izgrauzšanu.
Sinhronā spiediena matricas palīgierīce:
Proporcionāls pastiprinātāja cilindrs iespiež materiālu lieces zonā sinhroni ar lieces matricu, novēršot ārējo-rādiusa retināšanu un materiāla plīsumus uz plānām-sienu caurulēm.
Stikla tīrītāja mikroshēmas{0}}regulēšanas stiprinājums:
Stingri pozicionē rūdīta tērauda vai Ampco-18 bronzas tīrītāju uzmavas uzreiz pret pieskares punktu, lai novērstu viļņu vai grumbu veidošanos šauros rādiusos.
Planētu pārnesumkārba:
Lieljaudas-pārnesumkārbas ar tiešo-sajūgu{1}}nodrošina lielu vērpes jaudu ar nulles pretsparu augstas -sienas-biezuma oglekļa tērauda izgatavošanas laikā.
Tehniskās specifikācijas
|
Modeļu sērija |
Maks. Caurules OD (mm) |
Maks. Sienas biezums (mm) |
Min. CLR (centrālās līnijas rādiuss) |
Maks. Cirvji |
Drive arhitektūra |
|
MB-CNC-50NC |
50 x 3.0 |
3.0 |
1,5 x OD |
3 (Y, B, C) |
Hidrauliskais / servo palīgs |
|
MB-CNC-89NC |
89 x 4.0 |
4.0 |
1,5 x OD |
Līdz 5 |
Pilnībā slēgta{0}}cikla servo |
|
MB-CNC-130NC |
130 x 6.0 |
6.0 |
1,5 x OD |
Līdz 5 |
Servo / smagā hidraulika |
|
MB-CNC-220NC |
220 x 8.0 |
8.0 |
2,0 x OD |
Līdz 5 |
Lieljaudas{0}}hidraulika |
Darba process
Ielāde un atsauces:Neapstrādāta caurule tiek noslogota virs serdeņa stieņa, līdz tā nostājas pret programmējamo materiāla atduri.
Saspīlēšana:Skavas matrica un spiediena presforma stingri nostiprina caurules sagatavi pret galveno rādiusu.
Liekšana un paaugstināšana:Liekšanas svira griežas līdz mērķa leņķim (C-ass), kamēr spiediena pastiprinātājs pieliek garenvirziena vilci.
Agrīna atsaukšana:Iekšējā serde ievelkas attiecībā pret ieprogrammēto līkuma loka procentuālo daļu, lai notīrītu rādiusu.
Izlaišana un indeksēšana:Dies unclamp; ratiņi virza cauruli uz priekšu (Y-ass) un griežas uz sekundāro plakni (B-ass) vairāku-liekumu komponentiem.
Lietojumprogrammas
Automobiļu izplūdes gāzu un konstrukcijas šasija:
304/409 nerūsējošā tērauda cauruļu apstrāde izplūdes gāzu kolektoriem, katalītisko neitralizatoru komplektiem un augstas -izturības rullīšiem bez šķērsgriezuma-ovalitātes.
Aviācijas un kosmosa šķidruma caurules:
Augstas{0}}integritātes titāna un Inconel cauruļu izgatavošana hidrauliskajām un vides kontroles sistēmām, kurām nepieciešama stingra nesagraujošās pārbaudes (NDT) klīrenss.

HVAC un rūpnieciskie siltummaiņi:
Vienveidīgu vairāku -locījumu vara un oglekļa tērauda galviņu un atgriezes U-locījumu izgatavošana komerciālām aukstumiekārtām.
Rūpnieciskās mēbeles un arhitektūras ietvars:
Vienmērīgu stingru-rādiusa līkumu veikšana plānās-sienu strukturālajās tērauda caurulēs un arhitektoniskās margās.
Instrumenti un konfigurācija
Veiksmīgai serdeņa darbībai nepieciešama precīza instrumentu konfigurācija, kas atbilst materiāla D/t attiecībai (diametrs -līdz -biezumam) un pagarinājuma koeficients.
Mandrel izvēle:
Viena -lodīte, vairāku -lodīšu (1,5 x OD stingriem rādiusiem) un formas-bloka serdeņi, kas izgatavoti no Ampco-18 alumīnija bronzas vai rūdīta instrumentu tērauda.
Saskaņotie die komplekti:
Pilnīgas instrumentu paketes, kas ietver Bend Die, Clamp Die, Pressure Die un Wiper Die, ar lāzeru{0}}iegravēti detaļu numuri un klīrensa izmēri.
Konfigurācijas izkārtojumi:
Viena-kaudze, vairāku-kaudze (vairāku-rādiusu komponentiem) un ātras-nomaiņas instrumentu kasetnes, lai samazinātu iestatīšanas dīkstāves laiku.

Mašīnu rāmjiem inženierijas fāzē tiek veikta galīgo elementu analīze (FEA), lai samazinātu deformāciju slodzes līdz 250 kN apstākļos. Visas konstrukcijas šuves pirms precīzās apstrādes uz grīdas-tipa CNC urbšanas centriem tiek noņemtas termiskās spriedzes-atlaidināšanas krāsnī, kas darbojas ar gāzi-.
Pirms nosūtīšanas katra sistēma veic 72-stundu nepārtrauktu sausā-cikla testu, kam seko reāllaika materiālu izmēģinājumi. Izmēru ģeometriju, sienu retināšanas koeficientus un šķērsgriezuma ovālumu pārbauda, izmantojot ultraskaņas biezuma mērītājus un koordinātu mērīšanas iekārtas (CMM). Pārbaudes ziņojumi un materiālu dzirnavu pārbaudes sertifikāti (MTC) tiek piegādāti kopā ar katru kapitāla vienību.
Pielāgošana
Gultas garuma pagarinājumi:
Pielāgotas mašīnu gultas, kas konfigurētas, lai pielāgotos gariem cauruļveida metinājumiem (līdz 6000 mm efektīvais padeves garums).
Automatizācijas šūnu integrācija:
Robotiskas iekraušanas un izkraušanas saskarnes, izmantojot standarta rūpnieciskos lauka kopnes protokolus (Ethernet/IP, Profinet).
Šuvju noteikšanas moduļi:
Integrēti optiskie vai mehāniskie sensori, lai noteiktu un orientētu cauruļu metināšanas šuves pret neitrālu asi pirms iespīlēšanas.
CAD/CAM interfeisa HMI:
Rūpnieciskie skārienekrāni ar DXF/IGES tiešo failu importēšanu automatizētai programmu ģenerēšanai un simulācijai.
FAQ
J: Kā es varu noteikt, vai manai lietojumprogrammai ir nepieciešams viens{0}}lodes vai vairāku{1}}lodīšu serdi?
A: Instrumentu izvēli nosaka D/t attiecība un viduslīnijas rādiuss. Caurulēm ar plānu sienu (t/OD < 0,05) vai stingru rādiusu (1,5 x OD) ir nepieciešams vairāku -lodīšu serde, lai uzturētu nepārtrauktu iekšējo atbalstu visā deformācijas lokā. Standarta biezu -sienu lietojumos ar plašākiem rādiusiem tiek izmantots ciets spraudnis vai viena -lodveida serde.
J. Kāds ir pieļaujamais ārējās{0}}sienas retināšanas slieksnis lieces laikā?
A: Strukturāliem un spiediena lietojumiem ārējās{0}}sienu retināšana jākontrolē 12–15% robežās. Izmantojot proporcionālu spiediena pastiprinātāju, materiāls tiek aktīvi ievadīts līkuma zonā, saglabājot retināšanu pieņemamās inženiertehniskajās robežās bez materiāla plīsuma.
J. Kā CNC sistēma kompensē materiāla atspērienu augstas{0}}stiepuma tēraudos?
A. Kontrolieris ietver programmējamus pārliekuma{0}}parametrus. Ievadot HMI partijas materiāla īpašo stiepes izturību, tecēšanas robežu un elastības moduli, sistēma piemēro kalibrētu pārliekuma pakāpi, lai neitralizētu elastības atjaunošanos, nodrošinot, ka galīgais leņķis atbilst mērķim +/- 0.05 grādu robežās.
J: Kāds ir standarta ražošanas izpildes laiks pielāgotiem instrumentu komplektiem?
A: Standarta apaļo cauruļu instrumentu komplektiem (locīšana, skava, spiediena presformas un viena serdeņa) nepieciešamas 15 līdz 20 darba dienas. Sarežģītai vairāku-saudzīšu vai asimetrisku profilu rīkiem nepieciešamas 25–30 dienas, kas ietver fizisko paraugu verifikāciju un izmēģinājuma liekšanas atskaites.
J: Kā rezerves daļas un tehniskais atbalsts tiek apstrādāts starptautiski?
A: Visi galvenie elektroniskie un hidrauliskie elementi,{0}}tostarp Siemens/Schneider PLC, Rexroth proporcionālie vārsti un Yaskawa servopiedziņas{1}}ir globāli ražoti rūpnieciskie standarti. Attālā diagnostika tiek atbalstīta, izmantojot drošu rūpniecisko Ethernet, un rezerves mehāniskās nodiluma daļas tiek nosūtītas tieši no krājumiem 48 stundu laikā.
J: Kādas ir pamata lietderības un darbības prasības instalēšanai?
A: Standarta ierīces darbojas ar 3-fāzu 380V/480V, 50/60Hz barošanas avotiem. Intensīvām hidrauliskām{11}konfigurācijām ir nepieciešama tīra ISO VG 46 hidrauliskā eļļa un apkārtējā darba vide no 5 grādiem līdz 45 grādiem. Asīm ar pneimatisko palīdzību ir nepieciešama regulēta saspiestā gaisa padeve no 0,6 līdz 0,8 MPa.