


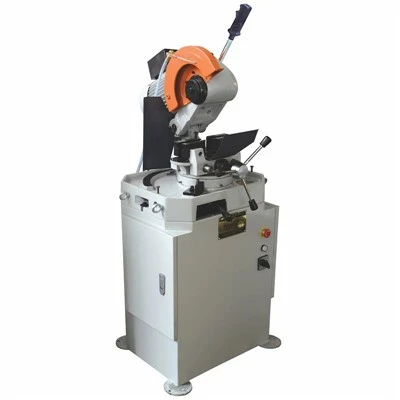
Karbīda aukstā zāģa mašīna
Karbīda aukstā zāģa mašīna
Karbīda aukstā zāģmašīna nodrošina lielu{0}}ātruma un precīzu metāla profilu, cauruļu un cieto stieņu atdalīšanu, izmantojot volframa karbīda-uzgaļu (TCT) riņķveida asmeņus. Atšķirībā no abrazīviem berzes zāģiem vai tradicionālajiem lentzāģiem, aukstās griešanas procesā griešanas siltums tiek pārnests uz skaidām, nevis uz apstrādājamo priekšmetu vai asmeni. Tūlīt pēc griešanas komponentiem paliek vēss, pieskaroties, veidojot tīru, gandrīz-neto-formas griezuma virsmu bez termiskiem kropļojumiem, strukturālas sacietēšanas vai smagām šķembām.
Iekārta ir izstrādāta augstas{0}}noslodzes-cikla ražošanas vidēm, un tajā ir integrētas stingras mehanīta čuguna zāģgalvas, precīza servo-piedziņas lodveida skrūvju padeve un hidrauliskā vairāku-punktu iespīlēšana, lai novērstu vibrāciju, veicot lielas-padeves-darbības. Ražošanas uzņēmumi izmanto šo sistēmu, lai novērstu sekundāros atstarpju noņemšanas un gala apstrādes procesus, saspiešanas cikla laikus liela apjoma cauruļu dzirnavās un konstrukciju tērauda servisa centros.
Tehniskās specifikācijas
|
Tehniskais parametrs |
Standarta darba modelis (CS-65) |
Lieljaudas modelis (CS-100) |
Lielas-kapacitātes modelis (CS-150) |
|
Maks. Apaļās caurules ietilpība |
Phi 15 - 65 mm |
Phi 20 - 120 mm |
Phi 30 - 165 mm |
|
Maks. Cietā stieņa ietilpība |
Phi 15 - 45 mm |
Phi 20 - 80 mm |
Phi 30 - 120 mm |
|
Asmens diametra diapazons |
250 - 315 mm |
360 - 460 mm |
500 - 600 mm |
|
Vārpstas ātrums (bezgalīgi mainīgs) |
60 - 200 RPM |
40 - 150 RPM |
30 - 100 RPM |
|
Galvenā motora jauda |
7,5 kW |
15 kW |
22 kW |
|
Zāģa asmens padeves piedziņa |
Maiņstrāvas servomotors + precīza lodveida skrūve |
Maiņstrāvas servomotors + precīza lodveida skrūve |
Smagais hidrauliskais cilindrs + proporcionālais vārsts |
|
Materiālu saspiešanas sistēma |
Dubultās hidrauliskās skrūvspīles (vertikāli + horizontāli) |
Vairāku{0}}punktu hidrauliskās savilkšanas skrūvspīles |
4-puse sinhronizēta hidrauliskā iespīlēšana |
|
Griešanas garuma pielaide |
+/- 0.1 mm (100 mm garumā) |
+/- 0.15 mm (100 mm garumā) |
+/- 0.2 mm (100 mm garumā) |
|
Minimālais atlikuma garums |
<= 50 mm |
<= 60 mm |
<= 80 mm |
Galvenās iezīmes
Stingra mehanīta čuguna zāģa galva:Absorbē augstas{0}}frekvences harmoniskās vibrācijas, kas rodas zoba trieciena laikā, pagarinot karbīda uzgaļa noturību un samazinot virsmas apdares pļāpāšanas pēdas.
Slēgtas-cilpas servo plūsmas vadība:Dinamiski modulē padeves ātrumu, pamatojoties uz slodzes atgriezeniskās saites sensoriem, aizsargājot asmeni pret pārslodzi, saskaroties ar cietiem punktiem leģētā tēraudā.
Sinhronizēta miglas eļļošanas sistēma:Uzliek kontrolētu mikro{0}}sintētiskā šķidruma daudzumu tieši uz griešanas malu, lai samazinātu berzi un novērstu šķembu metināšanu, neapplūstot darba vietu.
Divvirzienu{0}}hidrauliskā iespīlēšana:Stingri nostiprina materiālu abās griezuma līnijas pusēs, lai novērstu materiāla sasitumus, vibrāciju un malu šķelšanos caursišanas laikā{0}}.
Automatizēta mikroshēmu evakuācija:Aprīkots ar iebūvētu-skrāpju ķēdes konveijeru, kas nepārtraukti iztīra liela-blīvuma metāla skaidas no griešanas zonas, lai novērstu skaidu iesprūšanu.
Darba process
Materiāla iekraušana un novietošana:Neapstrādātas caurules vai stieņi tiek automātiski ievadīti griešanas zonā, izmantojot saišķu iekrāvēju un servo{0}}rullīšu mērīšanas galdu līdz ieprogrammētajam griezuma garumam.
Hidrauliskā iespīlēšana:Divu-asu hidrauliskās skrūvspīles stingri nostiprina apstrādājamo priekšmetu gan no fiksētās, gan lūžņu puses, lai izolētu griezuma vietu no vibrācijas.
Asmens iesaistīšanās un paātrinājums:TCT asmens sasniedz darbības vārpstas ātrumu, pirms servo padeves sistēma virza zāģa galvu horizontāli/vertikāli uz apstrādājamo priekšmetu ar kontrolētu ievades ātrumu.
Kontrolēts griešanas gājiens:Asmens šķērso materiālu ar nemainīgu skaidu slodzi uz vienu zobu, ko uztur slēgtā -cilpas servo padeves sistēma.
Ievilkšana un atspiešana:Pabeidzot zāģēšanu, zāģa galva ātri ievelkas sākuma stāvoklī, fiksējošās skrūvspīles atlaižas, un nogrieztā daļa nokrīt uz šķirošanas konveijera, kamēr astes daļa izstumj atlikumu.
Lietojumprogrammas
Automobiļu detaļu ražošana:Precīzu cauruļu griešana izplūdes sistēmām, piedziņas vārpstām, sēdekļu rāmjiem un šasijas konstrukcijas elementiem, kam nepieciešama stingra garuma pielaide un nulles iekšējās urbumi.
Konstrukciju tērauda un profilu izgatavošana:Oglekļa tērauda kanālu, kvadrātcauruļu un leņķa gludekļu izmēra noteikšana konstrukcijas karkasiem un iekārtu šasijas.
Metāla servisa centri un tērauda akcionāri:Liela apjoma nerūsējošā tērauda, leģētā tērauda un oglekļa tērauda apaļo stieņu apstrāde izplatīšanai mašīnbūves darbnīcās.
Cauruļu un cauruļu dzirnavas:Iekārtas lidojošas vai apstāšanās{0}}griešanas programmas aiz augstfrekvences indukcijas metināšanas (HFW) cauruļu dzirnavām, kas darbojas nepārtrauktā līnijas ātrumā.
Instrumenti un konfigurācija
TCT zāģa asmens izvēle:Veiktspēja ir atkarīga no zoba ģeometrijas un karbīda kvalitātes. Standarta konfigurācijās tiek izmantoti PVD{1}}pārklāti metālkeramikas vai volframa karbīda uzgaļi, kas optimizēti noteiktām materiāla cietības klasēm (HRC 20–45).
Ieplūdes un izplūdes apstrādes integrācija:Konfigurējams ar pneimatiskajiem saišķu iekrāvējiem, gravitācijas žurnālu plauktiem, šķirošanas galdiem un automatizētām lūžņu šķirošanas tvertnēm.
Miglas ģenerēšanas iestatīšana:Integrēti standarta minimālā daudzuma eļļošanas (MQL) sūkņi, kas izmanto bioloģiski noārdāmas taukspirta poliglikola smērvielas.
Elektriskā arhitektūra:Standarta PLC un HMI vadības pakotnes atbalsta Siemens vai Allen{0}}Bradley aparatūras konfigurācijas, kas atbilst rūpnīcas{1}}plašajiem automatizācijas standartiem.
Pielāgošana
Pielāgoti žokļa profili:Skrūvju spīles atbilst noteiktiem ģeometriskiem profiliem (sešstūra stieņiem, asimetriskiem kanāliem, vairāku{0}}dobumu ekstrudētām alumīnija caurulēm), lai novērstu virsmas saspiešanu.
Paplašinātas ietilpības rāmji:Gultas garumi un mērīšanas atdures sniedzas, lai apstrādātu neapstrādātu krājumu garumu līdz 12 metriem.
Datu integrācija:Pielāgotas lauka kopnes saskarnes (Profinet, Ethernet/IP, Modbus TCP) sasaista iekārtas statusu, gabalu skaitu un kļūdu žurnālus tieši rūpnīcas MES sistēmās.
Izplūdes pārsegi un korpusi:Pilna skaņas-vājināšana un mikroshēmu{1}}ierobežojuma korpusi samazina veikala-decibelu līmeni zem 80 dB(A).
Kvalitāte un pārbaude
Strukturālā apstrāde:Mašīnu gultnes un zāģu priekšmetstikliņi tiek pakļauti precīzai CNC frēzēšanai horizontālos apstrādes centros, kam seko spriedzi mazinoša -termiskā atkausēšana, lai novērstu atlikušos metināšanas un liešanas spriegumus.
Vārpstas palaišanas pārbaude:Vārpstām tiek veikta dinamiskā balansēšana un lāzera interferometra testēšana, lai saglabātu radiālo un aksiālo izskrējienu 0,008 mm robežās.
Rūpnīcas pieņemšanas pārbaude (FAT):Katrai iekārtai tiek veikts obligāts 8-stundu nepārtraukts sausās darbības-tests, kam seko faktiski materiāla griešanas izmēģinājumi, izmantojot klienta norādītās paraugu caurules, lai pārbaudītu virsmas apdares raupjumu (Ra<= 3.2 um) and length accuracy prior to crating.
FAQ
J: Kāds ir maksimālais sienas biezums un cietība, ko šī iekārta var griezt?
A: Iekārta apstrādā oglekļa un leģētā tērauda caurules ar sieniņu biezumu līdz 20 mm un materiāla cietību līdz HRC 45. Materiāliem, kas pārsniedz HRC 45, ir nepieciešamas specializētas zobu soļa konfigurācijas un samazināts griešanas ātrums.
J: Cik griezumus var veikt viens TCT asmens pirms asināšanas?
A: Asmens kalpošanas laiks ir atkarīgs no materiāla kvalitātes, sienu biezuma un padeves ātruma konsekvences. Ja tiek izmantota atbilstoša MQL eļļošana, griežot standarta OD 60 mm x 3 mm oglekļa tērauda caurules, vienā asināšanas ciklā parasti tiek iegūti no 4000 līdz 8000 griezumiem.
J. Vai šī iekārta var griezt krāsainos metālus, piemēram, alumīniju vai varu?
A: Jā. Pielāgojot vārpstas ātrumu uz augšu un izmantojot karbīda asmeņus ar pozitīviem slīpuma leņķiem un skaidu -lauzēja ģeometriju, iekārta nodrošina liela-atruma alumīnija ekstrūzijas griešanu bez asmeņu aizsērēšanas.
J: Kādi komunālie pakalpojumi ir nepieciešami rūpnīcas stāvā?
A: Sistēmai ir nepieciešams standarta 3-fāzu rūpnieciskais barošanas avots (380V/480V, 50/60Hz), saspiestā gaisa padeve ar jaudu 0,6 MPa pneimatiskajiem komponentiem un standarta darbnīcas gaisa līnija miglas eļļošanas iekārtai.
J: Kā aukstais zāģis novērš urbumu veidošanos salīdzinājumā ar berzes griešanu?
A: Atsevišķu karbīda zobu mehāniskā bīdes darbība tīri nogriež metālu ar kontrolētu padeves ātrumu. Tas novērš lokālu kušanu un sacietēšanu, kas raksturīga abrazīvās berzes griešanai, novēršot ārējos un iekšējos urbumus.
J: Kāds ir standarta piegādes laiks pielāgotai konfigurācijai?
A: Standarta konfigurācijas tiek piegādātas 8–10 nedēļu laikā. Pilnībā integrētām līnijām, kurām nepieciešamas pielāgotas profila iespīlēšanas spīles, paplašinātas izplūdes šķirošanas sistēmas un īpaša MES protokola integrācija, nepieciešamas 12 līdz 16 nedēļas.
Populāri tagi: karbīda aukstā zāģa mašīna, Ķīnas karbīda aukstā zāģa mašīnu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī



Nosūtīt pieprasījumu